


Когда нестабильность партий указывает на проблему у поставщика полиэфирного пеногасителя
Внезапную потерю контроля пенообразования следует рассматривать как проблему сопоставимости партий, пока эксплуатационные записи не докажут обратное. Если при одинаковом применении, точке дозирования и условиях процесса после новой поставки наблюдается иное поведение пены, причина отклонения может заключаться в самом пеногасителе: его активном составе, структуре эмульсии, содержании сухого остатка, вязкости, распределении частиц или стабильности при хранении и транспортировке.
Полиэфирные пеногасители обычно выбирают благодаря их способности быстро распределяться на границе газ–жидкость и разрушать устойчивые пенные пленки. Однако их эффективность зависит от баланса между гидрофобными сегментами, гидрофильными сегментами, фазой-носителем и пакетом эмульгаторов. Небольшое изменение рецептуры может сохранить приемлемый внешний вид продукта, но изменить скорость его проникновения в пену, устойчивость к вымыванию или совместимость с реагентами водоподготовки. Поэтому при подозрении на нестабильность партий простого бутылочного теста «годен/не годен» часто недостаточно.
Отделите изменения, связанные с поставщиком, от нарушений технологического процесса
Пена очень чувствительна к изменениям процесса. Повышенная нагрузка поверхностно-активными веществами, колебания pH, изменение температуры, подсос воздуха, биологическая активность, загрязнение маслом и изменения скорости рециркуляции — все это может создать впечатление, что ранее эффективный пеногаситель стал слабее. Прежде чем связывать причину с производителем полиэфирного пеногасителя, сравните проблемный период со стабильным периодом при одинаковой эксплуатационной базе.
Наиболее полезным является сравнение не только номинальной дозировки. Зафиксируйте фактическую скорость подачи, источник воды для разбавления, место впрыска, уровень в емкости, условия перемешивания, температуру раствора и время пребывания между впрыском и зоной пенообразования. Бочка, поставленная в холодную погоду, может иметь более высокую кажущуюся вязкость и требовать более тщательной гомогенизации, чем бочка, хранившаяся при умеренной температуре. И наоборот, интенсивная циркуляция или перекачивающий насос с высоким сдвиговым усилием могут повредить чувствительную эмульсию, вызывая изменение эффективности уже после поступления материала на объект.
Расследование в отношении поставщика становится более обоснованным, если технологические записи стабильны, а партия продукта меняется. К серьезным предупреждающим признакам относятся повторяющаяся необходимость увеличения дозы для одной партии, более медленное подавление пены при той же начальной дозе, более сильное повторное вспенивание после кажущегося успешного подавления или новые отложения вокруг оборудования для впрыска. Особого внимания заслуживают изменения, следующие за границами партий более чем в одной обрабатываемой системе.
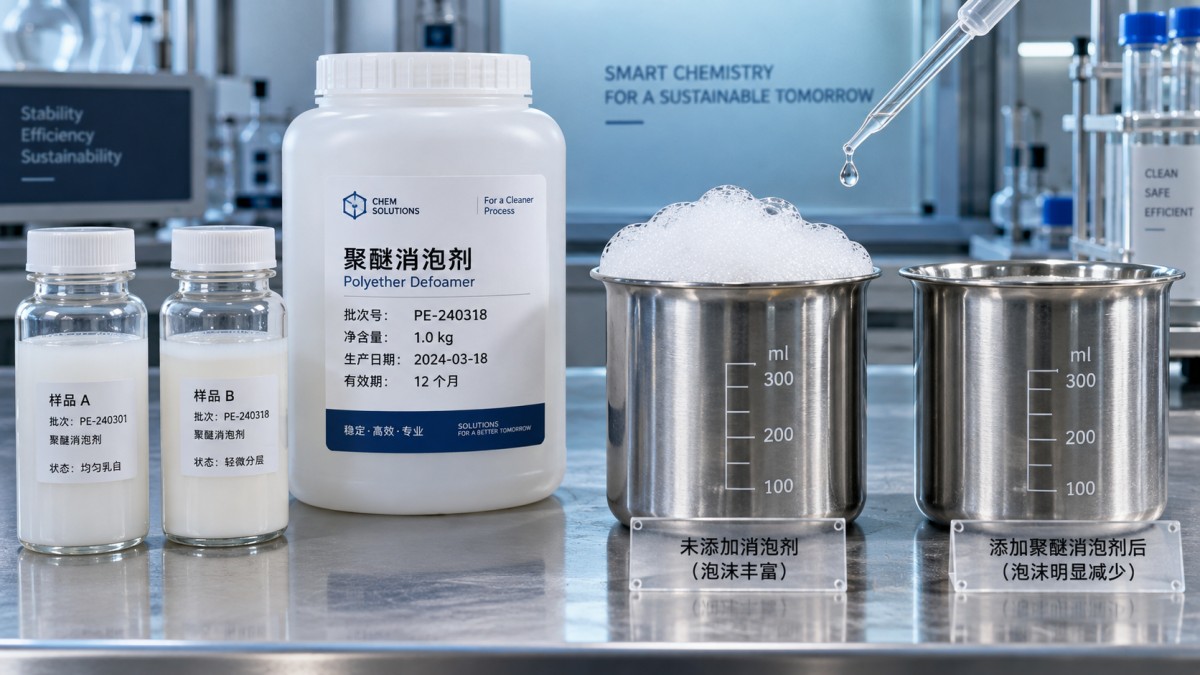
Симптомы, имеющие разное значение
Фраза «пеногаситель перестал работать» объединяет несколько режимов отказа, которые необходимо различать. Быстрое разрушение пены с последующим быстрым ее возвращением часто указывает на недостаточную стойкость, неравномерное распределение дозы или рецептуру, которая вымывается из жидкой фазы. Отсутствие видимого первоначального разрушения пены — иная ситуация: это может свидетельствовать о плохой диспергируемости, несовместимости с пенящейся средой, сильном разбавлении в точке впрыска или о том, что активная фаза материала больше не проникает в пленку пены эффективно.
Маслянистая пленка на поверхности, плавающие капли или кольцо на стенках емкости могут указывать на расслоение фаз, однако это наблюдение требует контекста. Некоторые нерастворимые в воде пеногасители после добавления естественным образом образуют дисперсную масляную фазу. Проблемой является очевидное отличие от сохраненного эталонного материала после сопоставимого перемешивания и разбавления. Партию, которая быстро расслаивается в невскрытой упаковке, образует осадок, который невозможно легко повторно включить в состав, или после обычного переворачивания имеет отчетливый верхний и нижний слой, необходимо изолировать до проведения оценки.
Один лишь цвет является слабым критерием приемки. Незначительное изменение цвета может быть вызвано вариациями сырья или хранением и не влиять на эффективность контроля пены. Однако изменение цвета в сочетании с изменением запаха, отклонением вязкости или неожиданным расслоением является более веским признаком проблемы состава или стабильности. Тот же принцип применим к плотности: соответствующий требованиям результат по плотности не подтверждает неизменность соотношения активных полиэфиров или структуры частиц эмульсии.
Что сохранять и сравнивать до исчезновения доказательств
Храните герметично закрытые контрольные образцы последней заведомо качественной партии и подозрительной партии. Образцы должны быть идентифицированы по номеру партии, дате получения, положению контейнера и истории хранения. Если материал перекачивался в суточную емкость, сохраните образец как из исходного контейнера, так и из емкости в точке применения. Это различие важно, поскольку качественный входной продукт может измениться из-за несовместимых остатков, недостаточного перемешивания, загрязненного перекачивающего шланга или длительной циркуляции в нагреваемой емкости.
Если это практически возможно, начните с контролируемого параллельного скринингового испытания с использованием фактической технологической воды или репрезентативного пенящегося образца. Выровняйте температуру образцов, энергию перемешивания, объем образца и метод добавления пеногасителя. Сравните дозу, необходимую для подавления пены, время разрушения, высоту пены после фиксированного периода наблюдения и повторное вспенивание после контролируемого перемешивания. Образец, который работает в деионизированной воде, но не работает в технологической воде, может реагировать на жесткость, масло, полимер, твердые частицы, диспергатор или содержание ПАВ, а не демонстрировать универсальный дефект качества.
Базовые входные сравнения могут включать внешний вид, запах, плотность, pH при необходимости, вязкость, содержание нелетучих веществ и поведение при разбавлении. Эти показатели следует интерпретировать относительно согласованной спецификации продукта и исторического диапазона партий, а не относительно предполагаемого универсального целевого значения. Для продукта эмульсионного типа микроскопия или измерение размера частиц могут выявить коалесценцию, которую не покажет объемная плотность. Для полиэфирного пеногасителя растворного типа изменение точки помутнения или поведения растворимости может обнаружить значимое смещение гидрофильно-гидрофобного баланса.
Не путайте содержание активного вещества с эффективной активностью
Две партии могут иметь схожее содержание нелетучих веществ, но вести себя по-разному, поскольку активные компоненты распределены иначе, изменился носитель или пакет эмульгаторов повлиял на высвобождение активной фазы. Более высокий результат по содержанию сухого остатка не означает автоматически лучший результат; чрезмерная гидрофобность может вызвать маслянистую пленку на поверхности или помешать последующему разделению. Более низкая вязкость также не является автоматически доказательством разбавления, поскольку на текучесть влияют температура и молекулярная архитектура полиэфира.
Запросите сертификат анализа производителя для конкретной партии, но не ограничивайте проверку указанными в нем значениями. Уточните, какие параметры являются критическими для приемки данной марки, изменялись ли источники сырья или условия производства и оценивались ли сохраненные образцы производственной партии относительно контроля. Содержательный ответ связывает партию с контролем рецептуры и методом испытаний, а не просто повторяет диапазон спецификации.
Где может нарушиться контроль рецептуры
Стабильность полиэфирного пеногасителя начинается на ранних этапах производства. Изменчивость качества инициатора, соотношения алкиленоксидов, распределения молекулярной массы, профиля концевых групп или материала-носителя может изменить диспергируемость и поведение при проникновении в пену. На стадии финишной обработки недостаточная гомогенизация, измененная последовательность введения компонентов, колебания качества воды, плохо контролируемая температура или нестабильная стадия эмульгирования могут создавать различия между партиями без очевидных дефектов упаковки.
Прослеживаемость особенно важна, когда пеногаситель применяется совместно с ингибиторами накипеобразования, ингибиторами коррозии, биоцидами, коагулянтами или полимерами. Пеногаситель может быть химически сохранным, но плохо совместимым с измененной программой водоподготовки. В воде с повышенным содержанием растворенного железа и кальция взаимодействие между хелатирующими агентами, диспергаторами, твердыми частицами и каплями пеногасителя может изменить наблюдаемый результат контроля пены. Например, программу, содержащуюHydroxyethylamino-Di(Methylene Phosphonic Acid) (HEMPA), следует оценивать как часть полной смеси реагентов, поскольку ее хелатирующие функции и функции контроля накипи могут влиять на химию воды, окружающую испытание пеногасителя.
Вопрос не в том, являются ли два химических вещества в целом «совместимыми» в статическом образце. Существенный вопрос заключается в том, сохраняют ли фактические соотношения концентратов, последовательность разбавления, локальная концентрация в точке впрыска, состав воды и рабочая температура эффективность пеногасителя. Смешивание концентратов в общей суточной емкости без документированных данных о совместимости может вызвать отказ, похожий на проблему с некачественной входной партией.
Транспортировка и хранение могут создать ложный сигнал о проблеме с поставщиком
Качественная партия может стать ненадежной до использования. Длительное воздействие высокой температуры может дестабилизировать некоторые эмульгированные продукты, тогда как низкая температура может повысить вязкость, вызвать обратимую кристаллизацию или замедлить повторное диспергирование. Хранение рядом с паропроводами, под прямыми солнечными лучами, многократное замораживание-оттаивание и длительное пребывание в частично заполненной емкости — все это повышает неопределенность. Испарение воды из вентилируемой системы также может концентрировать продукт и изменять его характеристики текучести.
Проверка должна охватывать весь физический путь от приемной зоны до питающего насоса. Убедитесь, что контейнеры перемешивались методом, указанным для данной марки; чрезмерная аэрация при перемешивании сама по себе может создать проблему пенообразования. Проверьте всасывающие фильтры, перекачивающие шланги, уплотнения насосов и суточные емкости на наличие отложений или следов несовместимых химических веществ. Частично засоренная инжекционная трубка может подавать прерывистую дозу, что легко принять за низкое качество пеногасителя.
Если неудовлетворительно работает только последняя часть бочки, прежде чем заключать, что вся партия была дефектной, исследуйте оседание, расслоение фаз, недостаточную повторную гомогенизацию и загрязнение контейнера. Если каждый контейнер из партии сразу после получения ведет себя иначе, чем предыдущий материал, а контролируемые испытания подтверждают результат, гипотеза о причине на стороне поставщика становится значительно сильнее.
Разработайте корректирующий порядок действий, который даст ответ
Изолируйте подозрительную партию, когда контроль пены влияет на работу оборудования, последующее разделение, стабильность сброса сточных вод или безопасность процесса. При наличии используйте проверенную эталонную партию, избегая при этом неконтролируемого увеличения дозы. Увеличение дозы до исчезновения пены может скрыть диагностический сигнал и вызвать унос реагента, поверхностные пленки, проблемы фильтрации или загрязнение на последующих этапах.
Направьте поставщику краткий пакет доказательств: идентификаторы партии, состояние продукта при получении, записи хранения, сравнение процессов, фотографии расслоения при его наличии, результаты анализа сохраненных образцов и метод контролируемого испытания пены. Запросите сравнение сохраненных производственных образцов, данных приемочного контроля, производственных отклонений, прослеживаемости сырья и истории отгрузки. Расследование должно привести к документированному решению по партии, а не к неформальному заверению в том, что спецификация была соблюдена.
Для будущих поставок установите критерии приемки, отражающие конкретное применение, вместо того чтобы полностью полагаться на общие физические свойства. Для критически важных систем может быть полезно краткое сравнительное испытание пены с утвержденной сохраненной партией при условии воспроизводимости метода и связи критериев приемки с эксплуатационными показателями. Периодически пересматривайте метод испытаний при изменении химии воды, программы водоподготовки или оборудования для впрыска; иначе метод может продолжать принимать материал, теряя актуальность для реального процесса.
Устойчивая нестабильность партий является проблемой системы контроля. Решение заключается в сохранении образцов, сравнении одинаковых условий эксплуатации, испытании полной химической среды и требовании прослеживаемости на уровне партий. Такой подход определяет, должны ли корректирующие действия касаться контроля рецептуры, отгрузки и хранения, практики впрыска или самой программы водоподготовки.

ОНЛАЙН-КОНСУЛЬТАЦИЯ
Если у вас есть вопросы, свяжитесь с нами, и мы свяжемся с вами как можно скорее.